راهنمای جامع و فنی انتخاب گلمیخ استاندارد (ISO 13918) و الزامات جوشکاری قوس الکتریکی
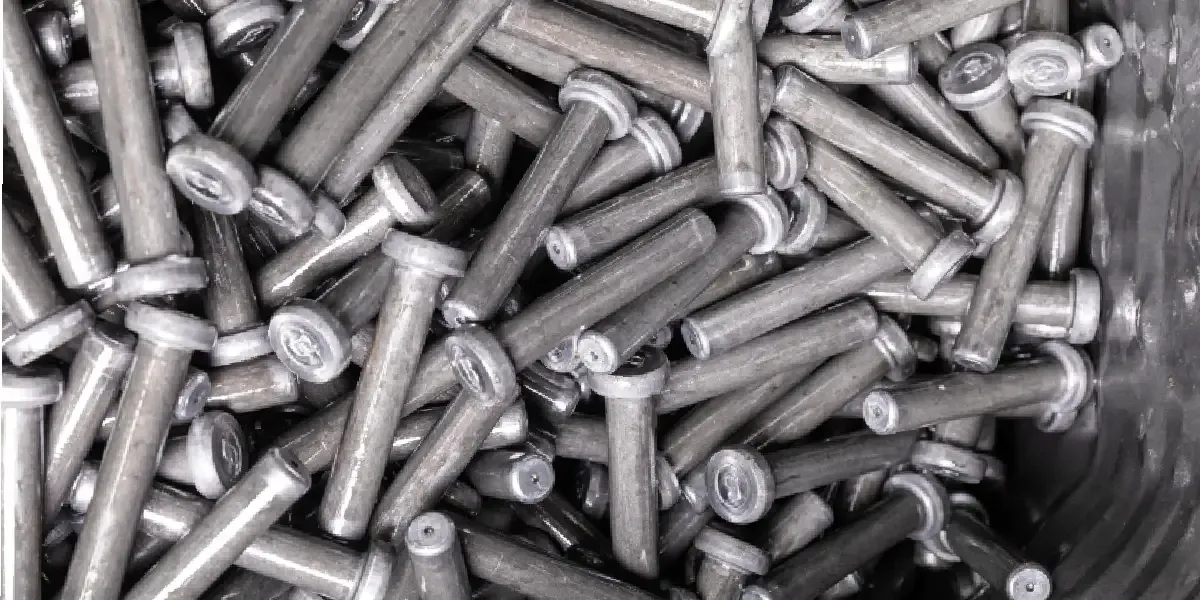
اجرای سقفهای عرشه فولادی و سازههای مختلط (کامپوزیت)، یکی از دستاوردهای مهم مهندسی عمران در دهههای اخیر است. در این میان، انتقال نیروی برشی بین دال بتنی و تیرهای فولادی بر عهده قطعاتی کلیدی به نام برشگیر یا گلمیخ (Shear Stud) است. عملکرد صحیح این قطعات مستقیماً به کیفیت تولید و رعایت دقیق استانداردهای بینالمللی متریال بستگی دارد. عدم توجه به این موارد میتواند در هنگام اعمال بارهای جانبی مانند زلزله، منجر به گسیختگی برشی و در نهایت تخریب پیشرونده سازه شود. برای اطمینان از کیفیت مصالح مصرفی، همکاری با تامینکنندگان معتبر و مراجع تخصصی فولاد مانند آهن بتا میتواند ریسکهای اجرایی کارگاه را به حداقل برساند. شناخت دقیق الزامات فنی این قطعات و نحوه اجرای آنها، مرز بین یک سازه پایدار و یک پروژه پرخطر را مشخص میکند.
۱. نقش و اهمیت استاندارد ISO 13918 در تولید گلمیخهای برشگیر
استاندارد بینالمللی ISO 13918 مرجع اصلی برای تولید، تعیین ابعاد، آلیاژ مصرفی و دستورالعملهای جوشکاری گلمیخها است. در پروژههای ساختمانی و صنعتی، استفاده از برشگیرهایی که خارج از چارچوب این استاندارد تولید شده باشند، یک ریسک مهندسی بزرگ محسوب میشود. این استاندارد به دقت مشخص میکند که آلیاژ فولاد به کار رفته باید چه ترکیب شیمیایی مشخصی داشته باشد تا در هنگام برخورد با قوس الکتریکی، حوضچه مذاب با بالاترین کیفیت تشکیل شود. همچنین، ابعاد دقیق پایه، کلاهک و زاویه پخ گلمیخ به میلیمتر مشخص شده است. تولیدکنندگان حرفهای موظفند با استفاده از روش فورج سرد (Cold Forging)، ساختار متالورژیکی یکپارچه و بدون ترکی را برای این قطعات ایجاد کنند تا مقاومت لازم را در برابر تنشهای برشی و کششی از خود نشان دهند.
۲. مشخصات مکانیکی و متالورژیکی گلمیخ استاندارد و باکیفیت
ویژگیهای متالورژیکی متریال مصرفی در گلمیخها، تعیینکننده رفتار آنها در زمان جوشکاری و پس از قرارگیری زیر بار دینامیکی است. طبق دستورالعملهای فنی، فولاد مصرفی باید از نوع کمکربن (حداکثر ۰.۲ درصد کربن) باشد تا قابلیت جوشپذیری (Weldability) فوقالعادهای ارائه دهد. وجود ناخالصیهایی مانند گوگرد و فسفر فراتر از حد مجاز، باعث تردی و شکنندگی منطقه متاثر از حرارت (HAZ) خواهد شد. از نظر مکانیکی، حداقل استحکام کششی گلمیخ باید ۴۵۰ مگاپاسکال، حداقل تنش تسلیم ۳۵۰ مگاپاسکال و میزان ازدیاد طول نباید از ۱۵ درصد کمتر باشد. تامین قطعاتی با این سطح از دقت، نیازمند کنترل کیفیت کارخانهای است و مجموعههای مهندسی شناختهشده نظیر آهن بتا با ارائه سرتیفیکیتهای معتبر (Mill Test Certificate)، تطابق کامل مشخصات مکانیکی گلمیخ با الزامات سختگیرانه پروژه را تضمین میکنند.
۳. اصول و تجهیزات جوشکاری قوس الکتریکی (Stud Welding)
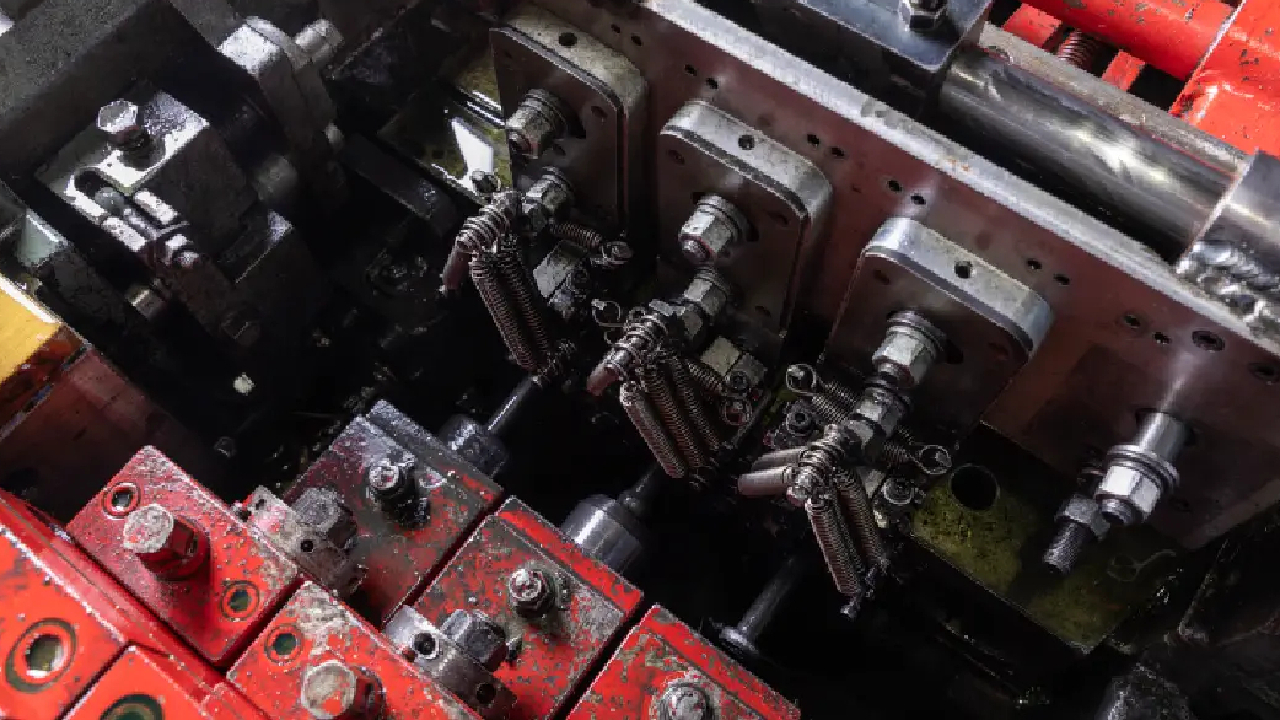
روش متداول، سریع و کاملاً استاندارد برای نصب گلمیخ روی ورقهای گالوانیزه عرشه یا تیرهای فولادی، روش جوشکاری قوس الکتریکی کششی (Drawn Arc Stud Welding) است. در این فرآیند پیشرفته، از هیچگونه الکترود یا سیم جوش اضافی استفاده نمیشود؛ بلکه خود قطعه گلمیخ به عنوان الکترود عمل میکند. با ایجاد یک قوس الکتریکی شدید بین پایه قطعه و سطح فولاد، حرارت لازم برای ذوب موضعی در کسری از ثانیه فراهم میگردد. تجهیزات اصلی این روش شامل دستگاه جوش با ظرفیت آمپر بالا (معمولاً ۱۲۰۰ تا ۲۵۰۰ آمپر)، گان یا تفنگ جوشکاری، کابلهای انتقال قدرت و شعلهپوش سرامیکی (Ferrule) است. وظیفه سرامیک، محافظت از حوضچه مذاب در برابر اکسیداسیون، متمرکز کردن حرارت و فرمدهی هندسی به حلقه جوش است.
۴. پارامترهای حیاتی در تنظیم دستگاه جوش گلمیخ
برای دستیابی به یک اتصال متالورژیکی بینقص و نفوذ کامل، اپراتور باید چهار پارامتر اساسی را در دستگاه جوش قوس الکتریکی به دقت تنظیم و کالیبره کند:
-
شدت جریان (Current): ارتباط مستقیمی با قطر گلمیخ دارد. به طور تقریبی برای هر میلیمتر از قطر پایه، حدود ۸۰ الی ۹۰ آمپر جریان نیاز است.
-
زمان جوشکاری (Time): قوس الکتریکی معمولاً بین ۰.۵ تا ۱.۵ ثانیه برقرار میشود.
-
ارتفاع بلند شدن (Lift): میزان فاصلهای که گلمیخ برای ایجاد قوس از سطح کار فاصله میگیرد.
-
میزان نفوذ (Plunge): مقدار فشار و فرو رفتن قطعه در حوضچه مذاب.
اگر زمان یا آمپر کمتر از حد مجاز باشد، نقص جوش سرد (Cold Weld) رخ میدهد. برعکس، انرژی بیش از حد موجب ذوب شدن بیش از اندازه پایه و آسیب و سوختگی ورق زیرین (Burn-through) میگردد.
۵. آزمونهای کنترل کیفیت و تست خمش پس از عملیات جوشکاری
تضمین کیفیت جوش گلمیخ تنها با بازرسیهای مرحلهای و تستهای مخرب و غیرمخرب امکانپذیر است. اولین گام، بازرسی چشمی (Visual Testing) است که طی آن، ناظر کیفیت حلقه جوش (Weld Flash) را ارزیابی میکند. این حلقه باید کاملاً ۳۶۰ درجه، یکنواخت، براق و بدون تخلخل شکل گرفته باشد. گام بعدی و حیاتیترین ارزیابی، تست خمش (Bend Test) است. در این آزمون، به صورت تصادفی و با استفاده از یک لوله فلزی اهرمی، گلمیخ را تا زاویه ۳۰ درجه نسبت به محور قائم خم میکنند. یک اتصال جوش استاندارد نباید از ناحیه ریشه جوش بشکند یا ترک بخورد. اگر گسیختگی در بدنه خود گلمیخ رخ دهد اما جوش سالم بماند، اتصال کاملاً مورد تایید آییننامه است.
۶. مقایسه فنی: گلمیخ استاندارد در برابر نمونههای متفرقه (تراشکاری)
یکی از اشتباهات مرگبار در پروژههای ساختمانی، جایگزین کردن برشگیرهای استاندارد با میلگردهای برشخورده یا قطعات تولید شده با فورج گرم و تراشکاری است. فرآیند تراشکاری باعث قطع شدن امتداد خطوط جریان متالورژیکی فولاد شده و مقاومت برشی قطعه را به شدت افت میدهد. جدول زیر به روشنی تفاوتهای کلیدی بین قطعات استاندارد و غیرمعمول را تشریح میکند:
|
مشخصه فنی و اجرایی |
گلمیخ استاندارد (فورج سرد / ISO 13918) |
گلمیخ غیرمعمول (تراشکاری / فورج گرم) |
|
دقت ابعادی و تلرانس |
بسیار بالا (دقت در حد دهم میلیمتر) |
پایین (عدم یکنواختی در فرم کلاهک و طول پایه) |
|
قابلیت جوشپذیری |
عالی و پایدار (کربن به دقت کنترل شده) |
ضعیف (خطر بروز ترک گرم به دلیل وجود ناخالصی) |
|
مقاومت در تست خمش |
عبور موفقیتآمیز (خم شدن قطعه بدون شکست جوش) |
احتمال بسیار بالای گسیختگی ترد از ناحیه ریشه جوش |
|
کیفیت حلقه جوش (Weld Flash) |
تشکیل یکپارچه، متراکم و کاملاً ۳۶۰ درجه |
ناقص، نامنظم، همراه با تخلخل و پاشش شدید جرقه |
|
ساختار متالورژیکی |
یکپارچه، پیوسته با دانهبندی ریز |
مستعد تنشهای پسماند مخرب و ترکهای میکروسکوپی |
۷. نکات کلیدی در تامین مقاطع فولادی و تجهیزات وابسته
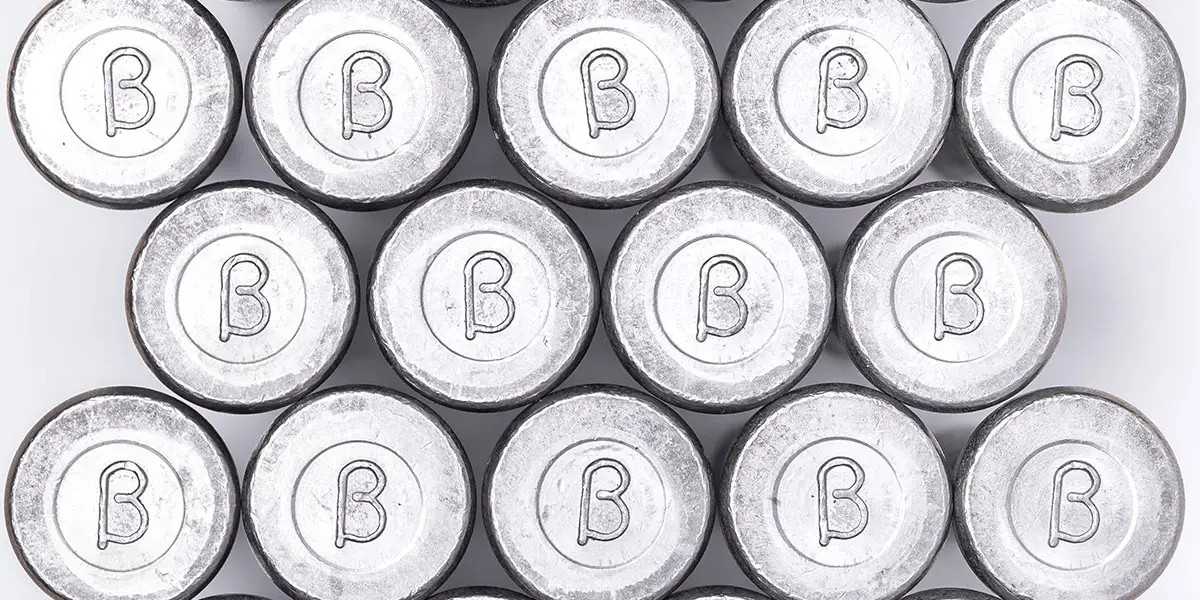
فرآیند تامین و خرید مصالح فلزی در پروژههای بزرگ عمرانی، نیازمند اعتبارسنجی تامینکنندگان و دریافت ضمانتهای فنی و آزمایشگاهی است. در هنگام تحویل برشگیرها، حتماً به وجود علامت اختصاری و آرم برجسته سازنده روی کلاهک گلمیخ توجه کنید، چرا که این شناسه نشاندهنده اصالت کالا، قابلیت ردیابی متریال و مسئولیتپذیری تولیدکننده است. علاوه بر این، شرایط انبارداری گلمیخها و سرامیکها در کارگاه به شدت مهم است؛ شعلهپوشهای سرامیکی باید کاملاً خشک نگه داشته شوند، زیرا رطوبت محبوس در آنها باعث ایجاد گاز هیدروژن در حوضچه مذاب و در نتیجه پوکی جوش میشود. برای تامین جامع، اقتصادی و ایمن انواع مقاطع فولادی، ورقهای گالوانیزه و اتصالات تخصصی، بهرهگیری از تجربه شرکتهای معتبری مانند آهن بتا راهکاری کاملاً هوشمندانه است تا ضمن دریافت مشاورههای مهندسی، مصالح با بالاترین کیفیت روز دنیا به سایت پروژه ارسال گردد.
جمعبندی تخصصی راهنمای گلمیخ و تجهیزات جوش
طراحی و اجرای ایمن سقفهای عرشه فولادی و سازههای کامپوزیت، منوط به انتقال بینقص و پیوسته تنشهای برشی در دال بتنی است. این مهم تنها با به کارگیری گلمیخهای منطبق بر استاندارد مرجع ISO 13918 و اجرای مهندسی جوشکاری قوس الکتریکی محقق میشود. از کنترل ترکیب شیمیایی و روش تولید فورج سرد گرفته تا تنظیم دقیق شدت جریان دستگاههای جوشکاری کارگاهی، همگی حلقههای به هم پیوسته یک زنجیره کیفیت هستند. جایگزینی متریال غیراستاندارد با هدف کاهش هزینههای اولیه، صدمات فاجعهباری به یکپارچگی و ایمنی سازه در برابر زلزله وارد میکند. سرمایهگذاری بر روی قطعات با اصالت، استفاده از اپراتورهای آموزشدیده جوشکاری و تامین مصالح از منابع تایید شده، ضامن پایداری و موفقیت مهندسی پروژه شما در درازمدت خواهد بود و عمر مفید سازه را به حداکثر ممکن میرساند.